


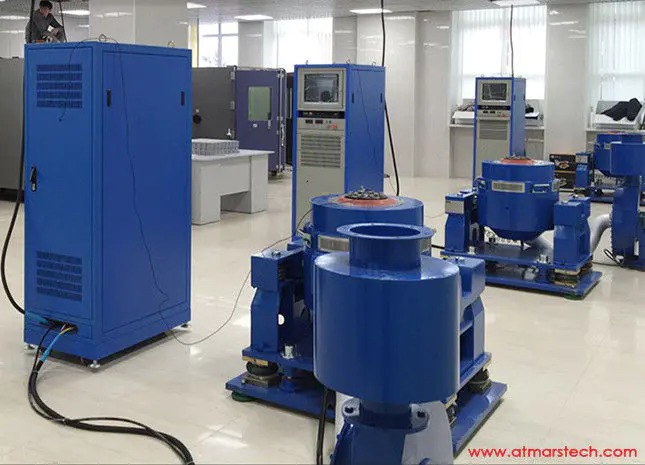
Essais de vibrations : la réalité technique derrière la fiabilité du produit
Pourquoi les défaillances de vibration sont systématiquement sous-estimées
Les fissures de fatigue causées par les vibrations sont insidieuses. Contrairement à un événement de surchauffe qui déclenche une défaillance immédiate, les dommages par vibration s’accumulent silencieusement sur des millions de cycles. Une fissure microscopique à la base d’un fil de composant traversant peut s’étendre sur 10 000 km de transport routier avant de s’ouvrir finalement sous un seul impact de nid-de-poule — un événement qui ressemble à une malchance aléatoire mais qui est totalement prévisible avec des tests de vibration appropriés.
Trois raisons structurelles expliquent pourquoi les défaillances dues aux vibrations sont sous-estimées dans le développement de produits :
- Masquage par résonance : Un produit qui fonctionne parfaitement sur le banc peut amplifier la vibration de la route ou de fonctionnement par un facteur de 5 à 20× lorsque sa fréquence naturelle s’aligne avec une fréquence d’excitation. Cette condition de résonance ne peut être trouvée sans un balayage sinusoïdal ou une vibration aléatoire.
- Indépendance multi-axe : Les résultats des essais de vibration verticale ne prédisent pas les modes de défaillance horizontaux ou latéraux. De nombreux événements de déverrouillage du connecteur ne se produisent que sous excitation transversale.
- Angle mort environnemental combiné : Une température élevée réduit l’amortissement du matériau et modifie la rigidité. Un composant qui passe la vibration à 25°C peut lâcher à 85°C sous des niveaux d’accélération identiques, mais les deux tests sont souvent réalisés séparément.
La physique derrière le test : fréquence, accélération et PSD
Comprendre les trois paramètres fondamentaux des essais de vibration permet aux ingénieurs de concevoir des profils d’essai qui reproduisent réellement les conditions de service, plutôt que de simplement répondre à une liste de contrôle bureaucratique.
Plage de fréquences (Hz) : La plupart des résonances structurelles dans les assemblages électroniques se situent entre 10 Hz et 2 000 Hz. Les groupes motopropulseurs des véhicules génèrent un contenu dominant de 5 Hz à 500 Hz, tandis que les vibrations du fuselage des avions s’étendent jusqu’à 2 000 Hz. Un contenu ultrasonore à haute fréquence au-dessus de 2 000 Hz provoque rarement une fatigue structurelle mais peut affecter les capteurs MEMS et les composants acoustiques.
Accélération (g, pic ou RMS) : La force appliquée à une masse est égale à la masse × à l’accélération. À une accélération maximale de 10 g, un composant de 100 g subit une force dynamique de 1 N — suffisante pour fatiguer de nombreux joints de PCB à pas fin en quelques heures de vibration continue en résonance. Les composants sous le capot automobile subissent régulièrement des impulsions de choc de 30 à 50 g lors d’événements sur route accidentée.
Densité spectrale de puissance (PSD, g²/Hz) : La vibration aléatoire n’est pas décrite par une seule amplitude mais par un spectre d’énergie. Un profil PSD définit la puissance d’accélération existante à chaque fréquence. La valeur globale de g RMS est la racine carrée de la surface sous la courbe PSD. Faire correspondre le profil PSD du test à l’environnement de terrain est ce qui distingue les tests prédictifs de la punition arbitraire.
| Type d’essai | Profil du signal | Cas d’usage principal | Norme clé |
|---|---|---|---|
| Sin balayé | Fréquence unique, balayée lentement à travers la portée | Recherche par résonance, fatigue à fréquence connue | IEC 60068-2-6 |
| Vibration aléatoire | Bruit haut débit avec PSD défini | Transport routier et simulation de turbulence aérospatiale | IEC 60068-2-64, MIL-STD-810H |
| Choc | Impulsion semi-sinusoïdale ou trapèze | Épreuves de largage, bosses, séparation pyrotechnique | IEC 60068-2-27, MIL-STD-810H |
| Combiné (Temp + Vib) | Sinus aléatoire ou balayé à l’intérieur d’une chambre thermique | HALT, HASS, électronique aérospatiale | RTCA DO-160, IEC 60068-2-53 |
| Résidence de résonance | Fréquence fixe à résonance identifiée | Essais accélérés de la durée de vie de fatigue | IEC 60068-2-6, ASTM E1049 |
Normes d’essais de vibration : ce que l’industrie exige réellement
Les essais de vibration basés sur la conformité ne sont pas monolithiques — chaque secteur a développé ses propres profils de test façonnés par des données réelles sur le terrain. Les ingénieurs sélectionnant une spécification de test doivent faire correspondre la norme à l’environnement de déploiement, et non simplement choisir le profil le plus exigeant disponible.
- IEC 60068-2-6 / -27 / -64 : La famille de base pour les produits électroniques et électromécaniques généraux. Les parties 2 à 6 couvrent les vibrations sinusoïdales, les chocs des parties 2 à 27, et les vibrations aléatoires de la partie 2 à 64 avec des tableaux PSD définis pour les environnements routiers, ferroviaires et aériens. Référencées par pratiquement toutes les normes mondiales de produits.
- MIL-STD-810H : La méthode environnementale du Département de la Défense des États-Unis. La méthode 514.8 (vibration) et la méthode 516.8 (choc) incluent des directives adaptées qui exigent que les ingénieurs de test déduisent des profils PSD à partir de données de terrain mesurées plutôt que d’utiliser des tableaux génériques — une charge d’ingénierie nettement plus élevée mais un résultat bien plus précis.
- IATF 16949 / ISO 16750-3 : Pour les composants automobiles, la norme ISO 16750-3 définit des profils de vibrations en fonction de l’emplacement de montage : les pièces montées sur la chaîne motopropulseur ont des niveaux d’accélération de 4 à 8 × supérieurs à ceux de l’électronique montée sur la carrosserie. Une mauvaise identification de l’emplacement de montage est l’une des causes les plus courantes des défaillances de vibrations sur le terrain automobile.
- UN38.3 (Section T.3) : Le test obligatoire de sécurité des transports pour les batteries au lithium expédiées par avion, mer ou route. Le profil de vibration (7 Hz à 200 Hz, 2g de crête, 15 minutes par axe) simule la vibration de transport dans le pire des cas pour les cellules emballées et les systèmes de batteries.
- RTCA DO-160G Section 8 : La norme avionique pour les équipements aéroportés. Ses niveaux de vibration aléatoire PSD figurent parmi les plus exigeants de l’industrie commerciale, reflétant la turbulence en haute altitude et l’excitation structurelle induite par le moteur.
- IEC 62133 / GB 31241 : Normes de batteries lithium grand public. La clause de vibration exige que les cellules et les packs survivent à des vibrations aléatoires de 90 minutes par axe sans fuite, incendie ni rupture.
Cinq industries où les essais de vibration définissent le sort du produit
Bien que les essais de vibration s’appliquent dans tous les secteurs manufacturiers, cinq secteurs les considèrent comme une porte absolue, et non comme une recommandation de bonnes pratiques.
1. Batteries pour véhicules électriques (VE)
Un pack batterie dans un VE est à la fois un élément structurel, une enceinte électrique haute tension et une source de vibrations continues provenant des entrées de la route et des harmoniques des moteurs électriques. La machine de test de vibration du pack de batteries doit reproduire des spectres de route sur 10 ans de durée de vie en temps comprimé. Les modes de défaillance incluent : fissuration des joints de barre homo, intermittence des connecteurs BMS, fatigue des raccords de liquide de refroidissement et délamination de la liaison cellule-module. Tous sont des tueurs silencieux — ils ne se manifestent que lorsque la meute a déjà été déployée dans des dizaines de milliers de véhicules.
2. Électronique grand public et produits 3C
Les smartphones, tablettes et ordinateurs portables subissent des milliers de micro-chutes et de gestion des vibrations chaque année. Le mode de défaillance dominant est la fatigue des joints de soudure dans les boîtiers BGA, où le décalage thermique entre la puce en silicium et le substrat du PCB crée une interface précontrainte que la vibration ouvre progressivement. Le système de test de vibration 3C — conçu spécifiquement pour les appareils grand public compacts — utilise des excitateurs électromagnétiques à haute fréquence pour condenser des années d’événements de manipulation en heures de tests structurés.
3. Aérospatiale et Défense
Aucun secteur n’a une tolérance zéro pour la défaillance induite par vibration appliqué de manière plus rigoureuse. L’avionique doit résister simultanément aux charges de lancement de fusée (jusqu’à 100 g à large bande), aux vibrations structurelles continues de l’avion et aux chocs d’atterrissage. Des vibrateurs de qualité militaire certifiés selon les spécifications MIL-STD-810H sont requis. La conception du luminaire est aussi cruciale que le vibrateur lui-même — un luminaire mal conçu introduit des résonances fallacieuses qui peuvent soit masquer de vraies faiblesses, soit créer de fausses défaillances.
4. Emballage industriel et de transport
Les produits qui survivent aux tests en usine peuvent être détruits en cours de transport. Les normes ASTM D4169 et ISTA 2A définissent des profils de vibration de transport empilés pour le fret routier. Des vibrateurs haute fréquence simulant la résonance camion-remorque (généralement 1–3 Hz pour la suspension de la remorque et 10–30 Hz pour la résonance du cargo) sont utilisés pour valider la conception de l’emballage avant le lancement. Le vibrateur de simulation de transport de cartons gère les jouets, l’électronique et les emballages de meubles sur ces plages de fréquences.
5. Dispositifs médicaux
IEC 60601-1 et ISO 13485 exigent des essais de vibration pour les dispositifs médicaux transportés ou utilisés en environnement mobile. Les pompes à infusion, les diagnostics portables et les robots chirurgicaux doivent maintenir l’étalonnage et l’intégrité structurelle après les vibrations de transport. Pour les dispositifs implantables, la résonance interne des microcomposants est une préoccupation de sécurité du patient qui nécessite une caractérisation par vibrométrie Doppler laser avant toute évaluation accélérée.
Choisir le bon système d’essai de vibration : cinq critères d’ingénierie
Tous les vibrateurs ne sont pas équivalents. Les ingénieurs qui spécifient un équipement d’essai pour un nouveau laboratoire ou qui agrandissent une installation existante doivent évaluer cinq critères avant de s’engager sur une plateforme :
1. Évaluation de force (kN) vs. masse d’essai
La force nominale d’un vibrateur électromagnétique définit le produit maximal entre la masse du DUT × l’accélération de pic. Un shaker de 5 kN fonctionnant à 20g peut tester une masse de DUT allant jusqu’à 25 kg. Les ingénieurs sous-dimensionnent fréquemment les vibrateurs en oubliant d’inclure la masse du dispositif dans le calcul — un dispositif en aluminium de 15 kg ne laisse que 10 kg de capacité de charge utile sur un système de 5 kN / 20g. L’équipement d’analyse des vibrations de refroidissement par air , couvrant une masse effective de 100 à 6 000 kg, couvre toute la gamme, des tests au niveau des composants aux systèmes d’évaluation.
2. Plage de fréquences et uniformité
La plage de fréquences utilisable n’est pas simplement de 5 000 à 3 000 Hz comme indiqué dans une fiche technique. C’est la plage de fréquences sur laquelle l’uniformité de l’accélération de surface de la table reste à ±3 dB sur toute la plage de charge. Des armatures mal conçues développent des résonances internes qui corrompent les données de test à des fréquences spécifiques. Une vérification indépendante de l’uniformité avec une table chargée à force nominale doit être demandée avant l’achat.
3. Capacité de table coulissante et multi-axes
Les tests sur axe vertical seuls sont insuffisants pour la plupart des applications. Une table coulissante horizontale permet la vibration dans le plan sans nécessiter un second vibrateur. Le vibrateur multi-axes haute fréquence avec suspension flexible X/Y/Z élimine le temps de repositionnement et réduit la durée totale des essais jusqu’à 60 % par rapport à trois campagnes d’essais séparées sur un seul axe.
4. Méthode de refroidissement : Air vs. Water
Les shakers refroidis par air sont plus simples à installer et à entretenir, mais leur cycle de travail est limité à force maximale. Le système de test de vibration refroidi à l’eau permet un fonctionnement continu à la force nominale sans dégradation thermique — essentiel pour les essais accélérés de 24 heures où toute réduction du niveau de force invalide le calcul de l’équivalence de fatigue.
5. Intégration des logiciels de contrôleur et acquisition de données
Les contrôleurs de vibration modernes doivent prendre en charge le contrôle aléatoire en boucle fermée, le suivi de résonance, la réplication de l’historique temporel et l’analyse en temps réel par transformée rapide de Fourier (FFT). Les API ouvertes pour l’intégration avec des systèmes DAQ externes et des systèmes de gestion de l’information de laboratoire (LIMS) sont de plus en plus nécessaires par les clients OEM automobiles. Vérifiez que le logiciel du contrôleur exporte les formats standards (UFF58, CSV, HDF5) compatibles avec l’environnement de post-traitement du client.
Vibrations combinées et tests environnementaux : la prochaine frontière
Les produits subissent rarement des vibrations isolément. Les environnements réels associent l’excitation mécanique à des extrêmes de température, à l’humidité et, dans certains cas, à l’altitude. La chambre d’essai environnementale à trois combinaisons — intégrant vibration, température et humidité dans une seule séquence de test — devient la norme pour les fournisseurs automobiles de niveau 1, les sous-traitants aérospatiaux et les fabricants de cellules de batterie.
Le défi technique des essais combinés réside dans deux domaines :
- Influence thermique sur la réponse aux vibrations : Le module élastique du matériau, le coefficient d’amortissement et la résistance de la liaison adhésive varient tous avec la température. Un profil de test combiné approprié prend en compte la façon dont les fréquences de résonance changent lorsque le DUT refroidit de +85°C à -40°C lors d’une séquence de cycle thermique tout en étant simultanément sous 5 g RMS de vibrations aléatoires.
- Dilatation thermique du luminaire : La dilatation thermique différentielle entre le dispositif en aluminium et l’induit de secouage en acier introduit des précharges variables dans le temps sur les fixations qui peuvent influencer les résultats des essais. Le choix des matériaux de l’équipement et les spécifications de précharge doivent faire partie du plan de test, pas être une réflexion après coup.
Pour les programmes de validation des packs de batteries pour EV, combiner le profil de vibration UN38.3 T.3 avec la séquence de cycle thermique IEC 62133 dans une chambre d’essai complète à trois étapes unique peut réduire le temps total de qualification de 35 à 50 % par rapport aux essais séquentiels monodisciplinaires.
Erreurs courantes dans la conception des programmes d’essais de vibration
L’expérience de laboratoire dans les domaines de l’automobile, de l’aérospatiale et de l’électronique grand public révèle systématiquement les mêmes erreurs récurrentes :
- En utilisant directement les données du pire cas du terrain comme profil de test : Les données de mesure sur le terrain contiennent des événements rares uniques qui doivent être traités statistiquement, et non convertis directement en un profil test de 30 minutes. Un surtest par rapport à la réalité du terrain produit des produits coûteux à construire qui ne ciblent toujours pas le mécanisme réel de défaillance du terrain.
- Ignorant la fréquence de première résonance du luminaire : Un dispositif dont la première résonance se situe dans la plage de fréquences de test déforme la relation de conduite/réponse, rendant le contrôle en boucle fermée instable et les résultats de test irréprochables. La résonance du premier luminaire doit être au moins 2 × au-dessus de la fréquence de test la plus élevée.
- Placement de l’accéléromètre à commande unique : Le contrôle des vibrations à partir d’un point central de table unique crée jusqu’à 40 % de non-uniformité de force aux coins pour les DUTs grands ou asymétriques. Les stratégies de contrôle moyennes utilisant plusieurs accéléromètres aux points d’attache des fixations offrent une meilleure fidélité spatiale.
- Sauter la vérification fonctionnelle avant et après le test : Les essais de vibration qui se terminent uniquement par une inspection visuelle manquent des pannes intermittentes qui ne se manifestent que sous fonctionnement électrique. Un test fonctionnel complet à la fin de chaque axe est obligatoire dans le MIL-STD-810H et devrait être une pratique standard dans tous les programmes.
Portefeuille de tests de vibration de Mentek : du niveau des composants au niveau système
L’équipement de test de vibration de Mentek couvre toute la gamme des classes de forces, des plages de fréquences et des exigences d’application exigées par les programmes de fiabilité modernes. La gamme de produits est organisée en trois paliers :
Série Compact Lab (série L) : La table compacte de test de vibration de laboratoire et le système de test de vibration de la série L ciblent les petits composants et l’électronique grand public 3C. Les forces nominales de 50 N à 1 000 N couvrent les fréquences jusqu’à 3 000 Hz, respectant les profils IEC 60068-2-6, IEC 62133 et UN38.3 T.3.
Série industrielle moyenne (série M) : Le système de test de vibration M-Series 3C et les vibrateurs électromagnétiques de plusieurs tonnes prennent en charge les sous-ensembles automobiles, les commandes industrielles et les modules de batteries de format moyen. Des tables coulissantes horizontales sont disponibles en configuration standard, permettant des tests sur les axes X/Y sans reconstruction des luminaires.
Série à haute force refroidie par eau : Le système de test de vibration refroidi par eau avec support d’installation sur site et le vibrateur de vibration haute fréquence de spécification militaire couvrent les sous-systèmes complets du véhicule, le matériel de défense et les grandes structures aérospatiales. Ces systèmes incluent la mise en service sur site, la formation des opérateurs et la certification d’étalonnage pour répondre aux exigences des systèmes de qualité IATF 16949 et AS9100 des clients.
Tous les systèmes supportent l’intégration avec le dispositif de table d’extension de la série HE, permettant aux clients d’augmenter la surface d’essai efficace sans remplacer la plateforme de secouement central — un avantage significatif du coût total de possession pour les laboratoires dont les dimensions du DUT évoluent au fil du temps.
|
Prêt à créer un programme de tests de vibration qui reflète réellement votre environnement de terrain ? Voir l’équipement d’essai de vibration Demander une consultation technique gratuite |